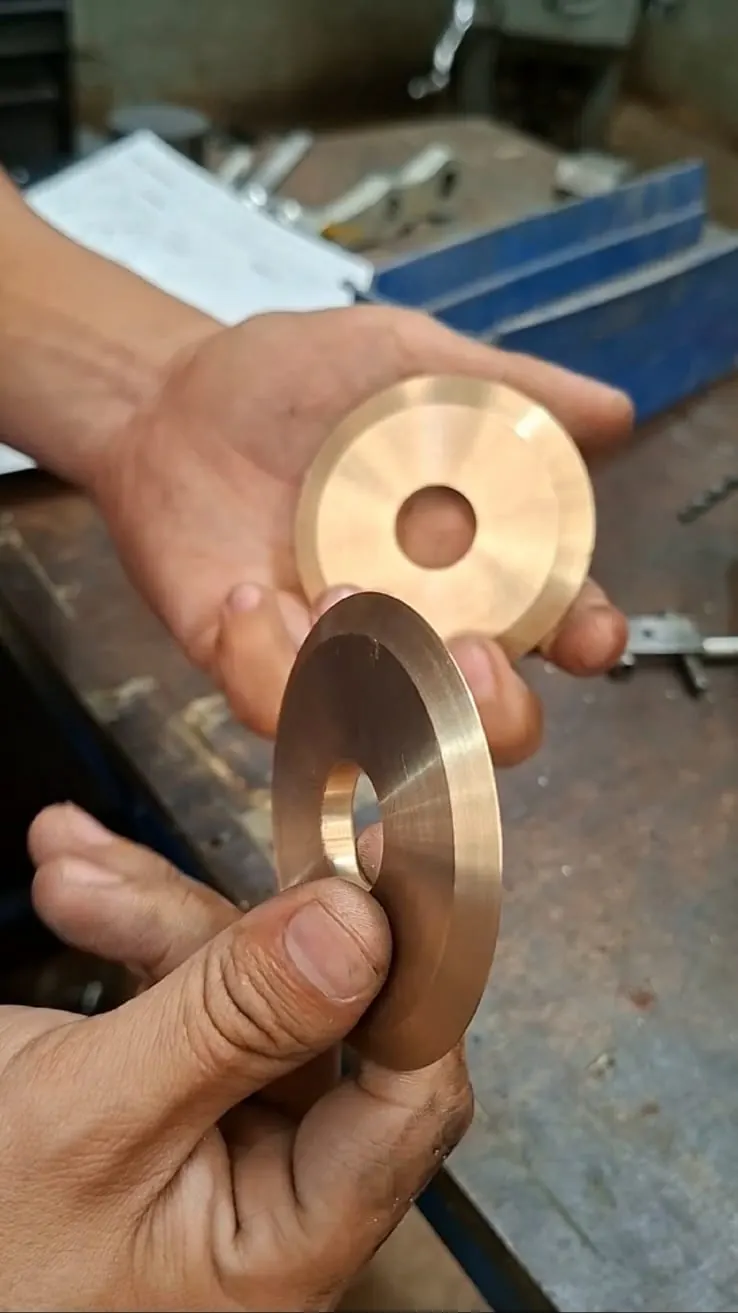
Navajas de bronce para corte de polímero
Fabricación en torno convencional de navajas de bronce para corte de polímero, con alojamiento para balero a presión en Ensenada.
Problema
Fabricar navajas de bronce para un sistema de corte de polímero, respetando los ángulos de corte definidos y el alojamiento central para instalar un balero a presión. El plano establecía tolerancias diferentes para el cuerpo de la pieza y la zona central.
Solución
Tomamos las dimensiones necesarias para preparar el plano 2D y realizamos el maquinado en torno convencional. Utilizamos fijaciones para trabajar los ángulos de corte y terminamos con el montaje a presión del balero.
Proceso
- 1
Muestras y dimensiones
Revisamos las piezas de referencia y tomamos las dimensiones necesarias para definir la geometría de fabricación.
- 2
Plano 2D
Documentamos las dimensiones y las tolerancias especificadas para la pieza y el alojamiento central del balero.
- 3
Torneado convencional
Maquinamos las navajas de bronce en torno convencional. Las fijaciones permitieron trabajar los ángulos de corte definidos.
- 4
Montaje del balero
Instalamos el balero a presión en el alojamiento central, conforme al ajuste indicado para el conjunto.
Resultado
Se fabricaron navajas de bronce para el conjunto de corte de polímero y se instaló el balero a presión. Las tolerancias descritas en este caso son las especificadas en el plano; no se presentan como resultados de medición final.
Galería: antes → después
4 imágenes en orden cronológico, del inicio al resultado final.
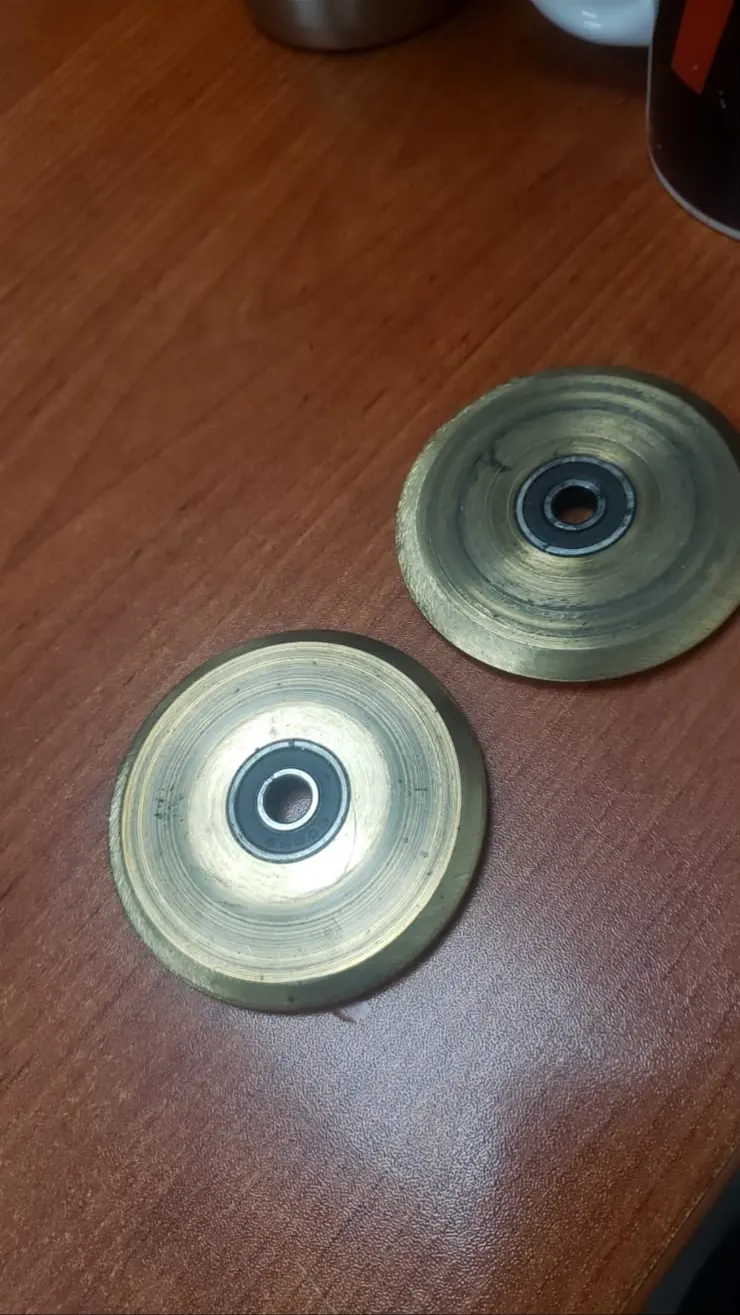
Muestras de referencia y baleros
Muestras de referencia de navajas de bronce con baleros para conjunto de corte de polímero
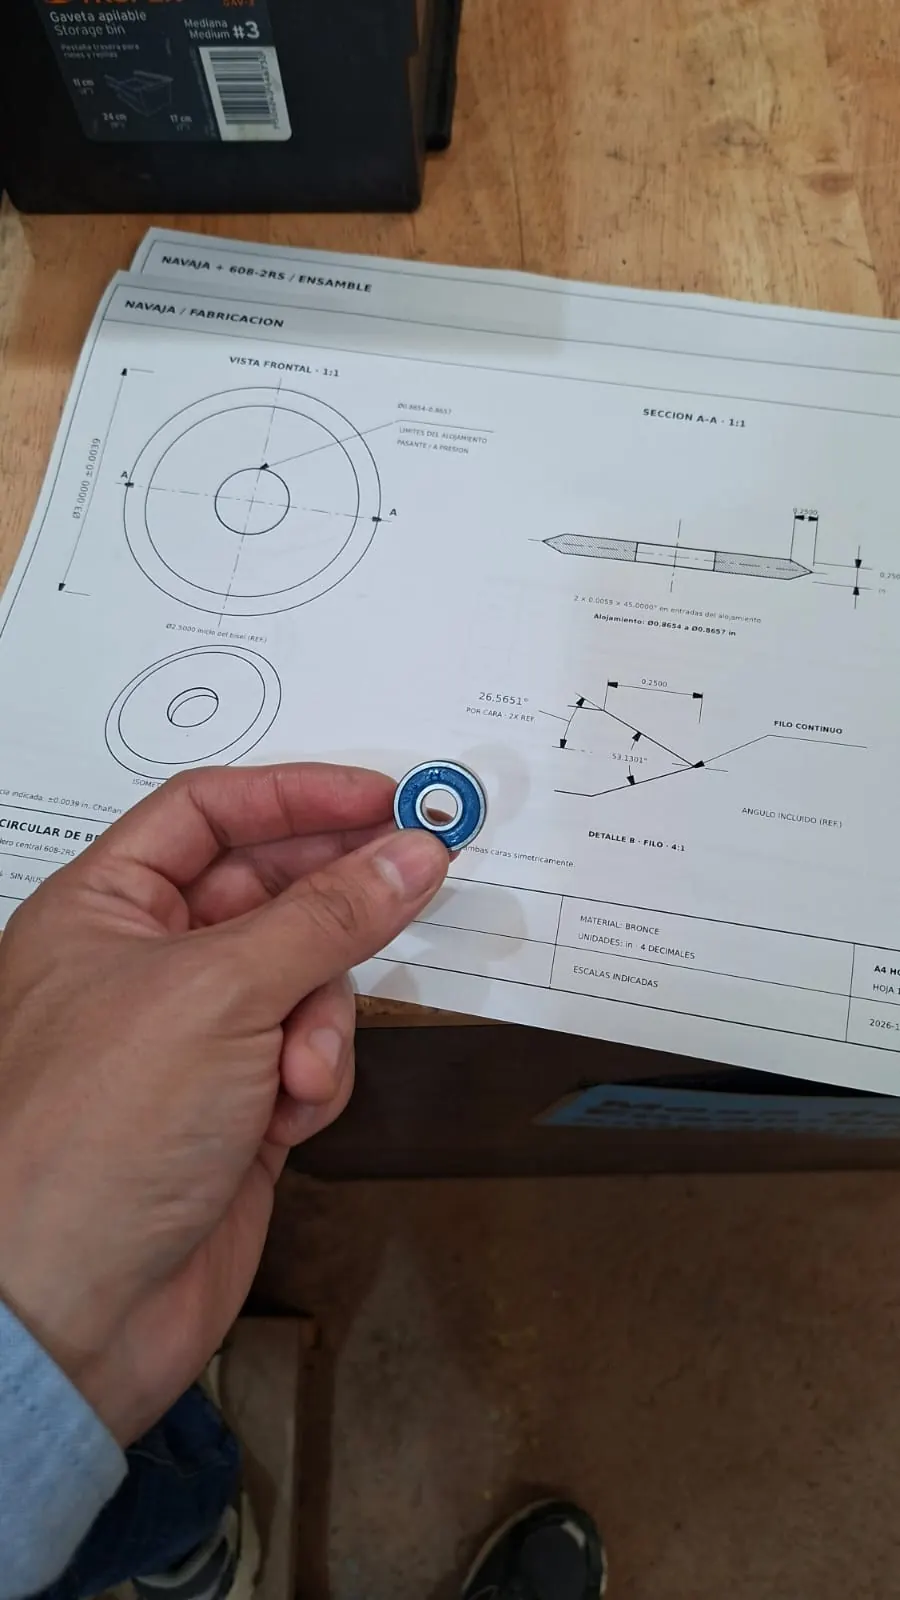
Plano 2D y cotas de fabricación
Plano 2D de navajas de bronce con dimensiones, ángulos de corte y alojamiento para balero
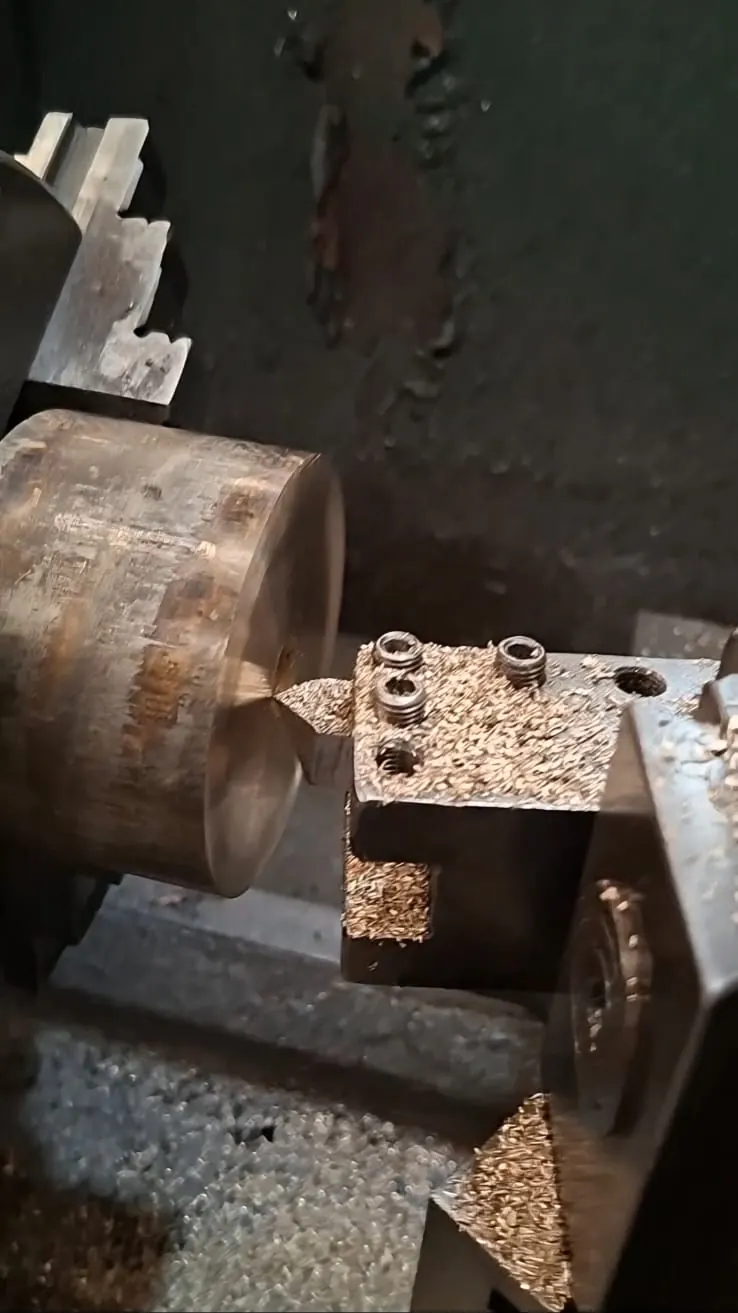
Maquinado en torno convencional
Torneado convencional de una pieza de bronce para fabricar navajas industriales
Navajas maquinadas en bronce
Navajas de bronce terminadas para corte de polímero
Preguntas sobre este caso
¿Qué proceso se utilizó para fabricar las navajas?
Se utilizó torno convencional. Las fijaciones ayudaron a mecanizar los ángulos de corte definidos en el plano.
¿Las tolerancias indicadas fueron medidas en la pieza terminada?
No. ±0.002″ para la pieza y ±0.0005″ para la zona central del balero son tolerancias indicadas en el plano, no mediciones finales reportadas.
¿Cómo se instaló el balero?
El balero se instaló a presión en el alojamiento central de la navaja.